

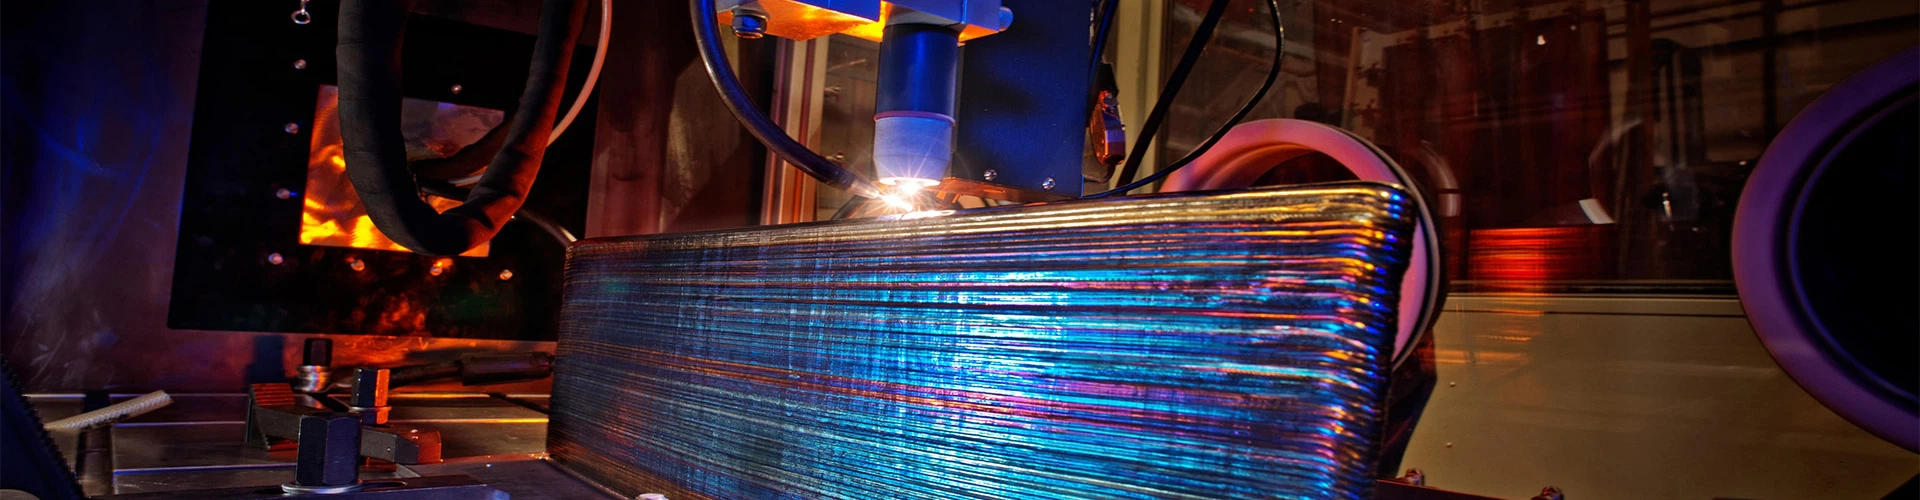
Płyta tytanowa ma wysoką odporność na korozję i wytrzymałość właściwą, jest szeroko stosowana w energetyce, przemyśle chemicznym, częściach lotniczych, materiałach budowlanych, sprzęcie sportowym, medycynie i innych dziedzinach i wciąż się rozwija. Płyta tytanowa ma zalety niskiej ceny, wysokiej wydajności, wielofunkcyjności, łatwości produkcji i tak dalej.
Jakość płyty tytanowej zależy w dużej mierze od procesu wytapiania, w tym składu chemicznego tytanu, czystości wody tytanowej (gazy, pierwiastki szkodliwe, wtrącenia) oraz jakości wlewka (segregacja składu, odwęglenie i stan powierzchni), które są podstawą kluczowe punkty kontrolne operacji wytapiania. Ponadto przemysłowe płyty tytanowe wymagają wystarczającej hartowności, aby zapewnić jednolitą mikrostrukturę i właściwości mechaniczne w całej sekcji sprężyny. Wtrącenia tlenkowe w tytanie są główną przyczyną pęknięć zmęczeniowych, a wtrącenia D są bardziej szkodliwe dla trwałości zmęczeniowej niż wtrącenia B. Dlatego zagraniczne fabryki tytanu i fabryki samochodów postawiły wyższe wymagania dotyczące wtrąceń tlenkowych w przemysłowych płytach tytanowych. Na przykład szwedzka norma SKF wymaga, aby zawartość tlenu w tytanie była mniejsza niż 15×10~(-6), a zawartość tlenu we wtrąceniach D jest niższa niż wtrąceń B.
Płyta tytanowa ze względu na swoje szczególne właściwości fizykochemiczne proces spawania bardzo różni się od innych metali. Spawanie tytanu to proces spawania TIG, w którym wykorzystuje się obojętny argon w celu skutecznej ochrony obszaru spoiny. Przed użyciem argonu do sprawdzenia certyfikatu fabryki butelek, potwierdź czystość wskaźników gazu argonowego, a następnie sprawdź, czy nie ma wycieku lub awarii zaworu butli. 250 stopnia nad strefą spawania metalu bez reaktywnego gazu N0h i szkodliwych pierwiastków zanieczyszczających, zanieczyszczenia CFeMn. Czystość nie mniejsza niż 99,98%, zawartość wody mniejsza niż 50 mg/m32 argonu, czysty argon klasy przemysłowej, może tworzyć gruboziarnistą organizację kryształów. Proces spawania musi być przeprowadzony zgodnie z ustaloną sekwencją konstrukcyjną, nie może powodować dużych naprężeń szczątkowych spawania i odkształceń szczątkowych.


